除雾器堵塞与压差升高:判断路径与在线处理边界
结论前置: 除雾器压差升高到150~200 Pa时应启动冲洗强化,超过200 Pa进入警戒,达到300~400 Pa时已属严重堵塞,可能伴随局部通道完全封堵。判断堵塞要区分“冲洗时读数”与“冲洗后稳定值”,并按测点、冲洗、水质、浆液、流场的顺序排查。在线处理只能解决轻度沉积,硬垢与模块变形停机处理。
压差读数的含义
压差是除雾器少有的连续可测的运行指标,但它反映的是阻力,不是堵塞面积。同样300 Pa的压差,可能是整体垢层增厚,也可能是局部通道封堵导致流速集中。
冲洗期间的压差读数不能作为判断依据。冲洗水进入通道后占据流通面积,压差会短时升高;冲洗结束后需要等待一段时间,待液膜排走再读数。工程上通常以冲洗后稳定值作为考核值。
压差的测点布置影响读数代表性。塔径较大时,单点测压容易落在局部高速区或死区,读数偏离平均值。行业资料建议在塔壁圆周方向均匀设置三个测点,取平均值,并对引压管采取防堵措施。
压差达到200 Pa时,部分项目仍可通过强化冲洗维持运行,但要同步观察出口浓度与风机电流。压差达到300 Pa以上,通道有效面积已明显减小,继续运行会造成局部流速超过临界值,二次夹带与结垢互相加剧。
压差突降是另一类信号。模块掀翻、板片脱落、限位失效会造成气流短路,压差下降而出口浓度上升。把压差下降当作“冲洗见效”,是判断上的常见错误。
判断路径
堵塞的判断按以下顺序推进,每一步都有明确的排除目标。
测点检查:引压管是否积液、堵塞,变送器是否漂移,三点评均值是否一致。
冲洗检查:冲洗后压差是否回落,回落幅度与冲洗前对比。
水压与流量:母管压力是否低于0.2 MPa,单区流量是否达到设计值。
喷嘴检查:逐区手动开启,观察射流形态与覆盖范围。
水质检查:硬度、悬浮物是否超标,是否用高硬度水冲洗。
浆液检查:密度、pH值、亚硫酸钙含量是否偏高。
流场检查:入口截面速度分布是否均匀,是否存在局部高速区。
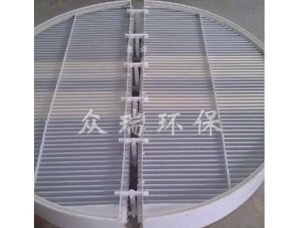
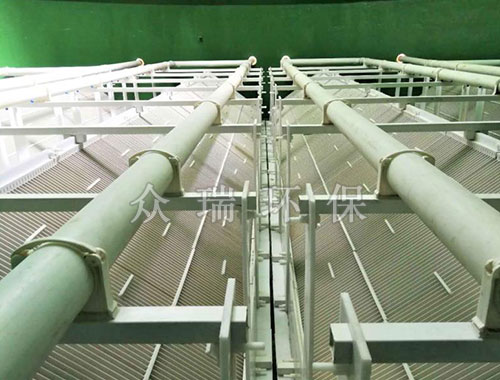
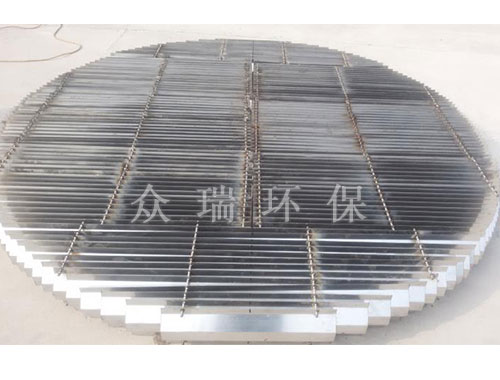
结构检查:停机进塔,查看垢厚、板片变形、模块位移、密封状况。
前五项可以在线完成,后三项需要停机或借助检修窗口。
在线处理的边界
在线处理适用于轻度沉积与冲洗不足,不适用于硬垢与结构损伤。
可以做的:调整冲洗程序,缩短周期、增加单区冲洗时间、轮流开启上下冲洗面;提高冲洗水压到0.25~0.3 MPa,但要观察出口带水;检查并疏通堵塞喷嘴;在冲洗水管路前端加装或清洗过滤器;优化浆液pH值与密度。
不宜做的:用高压水枪近距离直冲板片,会造成塑料板片变形、玻璃钢表面层破损;长期在300 Pa以上压差下运行;只提高冲洗频次而不查水质与浆液;在未确认垢层成分的情况下盲目投加清洗剂。
需要停机的:垢层厚度超过1 cm且硬度高;板片出现开裂、塌陷、明显变形;模块位移或限位失效;压差突降伴随出口浓度上升;通道大面积封堵,在线冲洗后压差无明显回落。
停机处理的做法
停机后的处理顺序是先检查、再清洗、后修复。
清洗以低压水配合清洗剂浸泡为主,避免高压直冲。玻璃钢模块的修补要按原材料体系配套,不能只用通用树脂。塑料板片变形后难以恢复,通常直接换模块。
清洗完成后要检查支撑梁、限位条、密封板是否完好,喷嘴是否通畅,压差测点是否恢复。复装后先做低负荷冲洗,确认压差回到正常区间再逐步加负荷。
行业常见问题
只看压差,不看出口浓度。 压差正常但出口浓度升高,可能是细雾滴穿透或模块短路。两个指标要一起看。
冲洗后立即读数。 冲洗刚结束时通道内仍有积水,读数偏高,容易误判为堵塞加重。
压差高就加密冲洗。 水质硬度高或浆液过饱和时,加密冲洗只是加快了结垢物的投加速度。
把压差下降当成好消息。 压差突降可能是结构失效,需要立即检查,而不是继续运行。
缺少基线数据。 新投运时的压差、冲洗后的压差、不同负荷下的压差没有记录,后续判断缺少参照。
运维核对项
建立压差基线:新投运、冲洗后、不同负荷下各记录一组数据。
压差测点按圆周三点布置,引压管加防堵措施,定期吹扫。
压差超过200 Pa启动专项排查,超过300 Pa安排停机检查。
压差突降立即检查模块、限位、密封,不按“好转”处理。
在线处理限定在冲洗程序、水压、喷嘴、水质、浆液五项,不进行高压直冲。
每次停机记录垢厚、位置、成分与清洗方式,形成趋势档案。
小结
堵塞的判断难点不在读数,而在读数背后的原因。压差升高可能是冲洗不足,也可能是浆液过饱和或流场不均;压差下降可能是冲洗见效,也可能是模块塌陷。把判断路径固定下来,把在线处理的边界划清楚,才能避免在小问题上过度动作、在大问题上延误处理。